Винт КС7.734.000 ОСТ 4.209.007-82
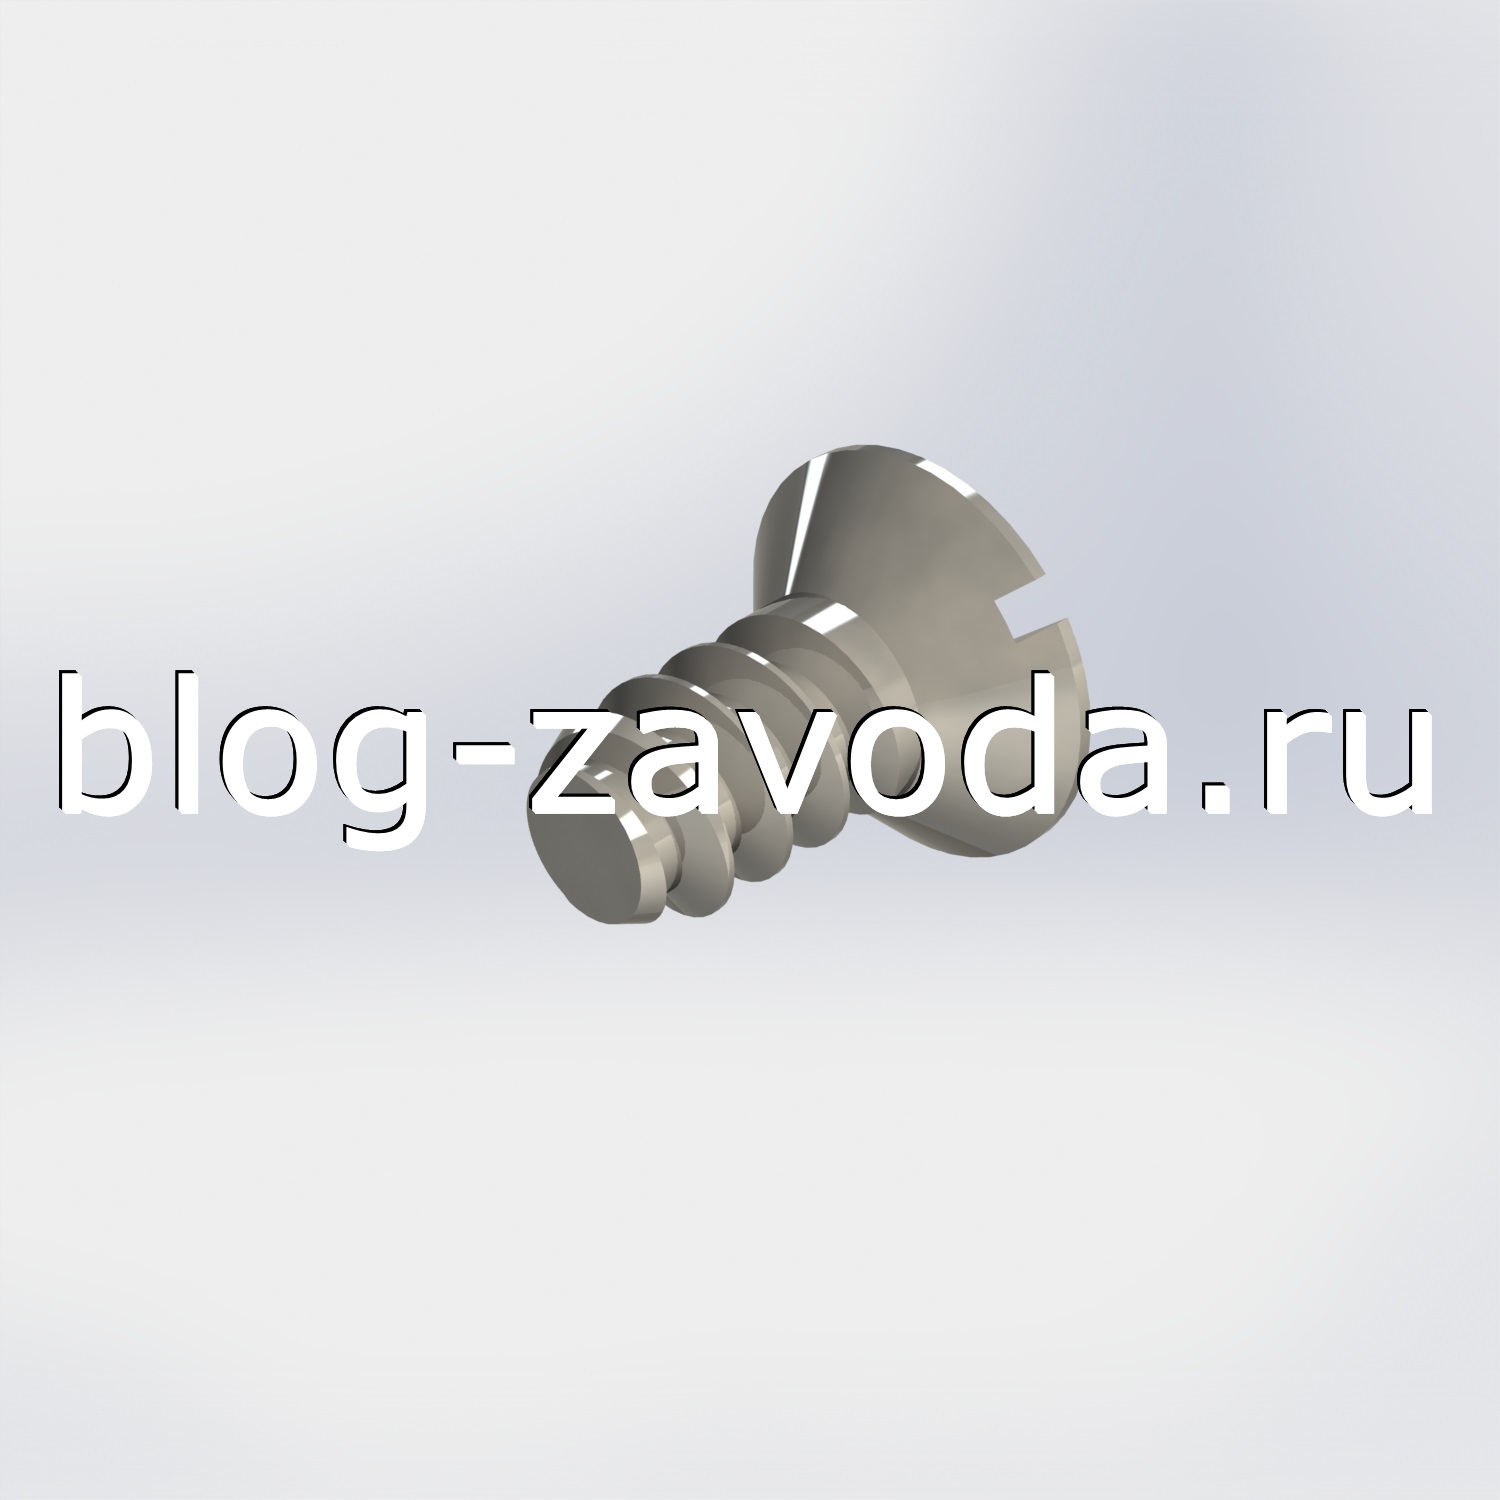
Винт самонарезающий резьбу ОСТ 4.209.007-82 применяется для крепления элементов изделий заземления в радиоэлектронной аппаратуре и средствах связи.
По конструкции винт имеет потайную головку с прямым шлицом под отвертку. Тело винта имеет резьбу, конструкция которой позволяет при вкручивании винта производить нарезку резьбы в отверстии изделия. Схожее действие выполняет обычный саморез.
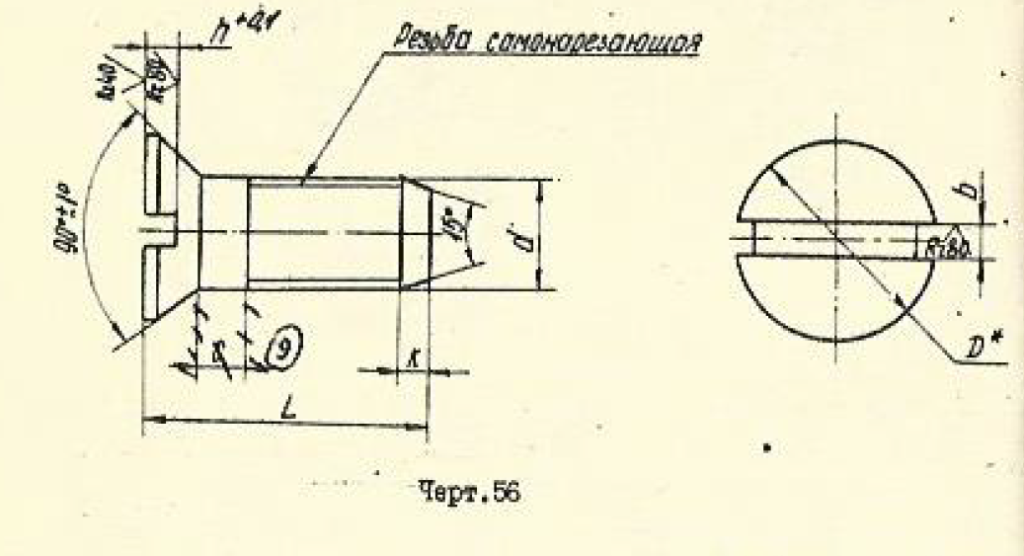
По типоразмерам винт может быть изготовлен только в двух исполнениях КС7.734.000 и КС7.734.000-01 соответственно. При этом для винтов предусмотрена переводная таблица обозначений по классификатору ЕСКД, где винтам присвоен номер СКИД.758181.
Условное обозначение первого исполнения:
Винт КС7.734.000 ОСТ 4.209.007-82
или
Винт СКИД.758181 ОСТ 4.209.007-82
Также возможна полная запись:
Винт КС7.734.000 СКИД.758181 ОСТ 4.209.007-82
Винты изготавливаются методом точения из стали марки 30ХГСА ГОСТ 4543-71. Исходя из возможностей токарного оборудования, винт изготавливается сразу за один технологический цикл с одной наладкой, или в две наладки на разных станках. Для формирования резьбы используется специальный инструмент. На готовые винты наносится покрытие Кд6 (кадмий) или Ц6 (цинк).
В рекомендациях к применению винтов указывается, что электрический контакт латунного элемента с магниевым корпусом осуществляется посредством двух взаимосвязанных последовательно выполняемых контактных соединений: фрикционно-пластического и паяного. Соответственно с этим используются и два контактных элемента, один из которых изготовлен из латуни, а другим является стальной самонарезающий винт с конусной (потайной) головкой и кадмиевым (цинковым) покрытием. Контакт (фрикционно-пластический) с корпусом основного изделия осуществляется винтом, который одновременно крепит латунный элемент к корпусу.
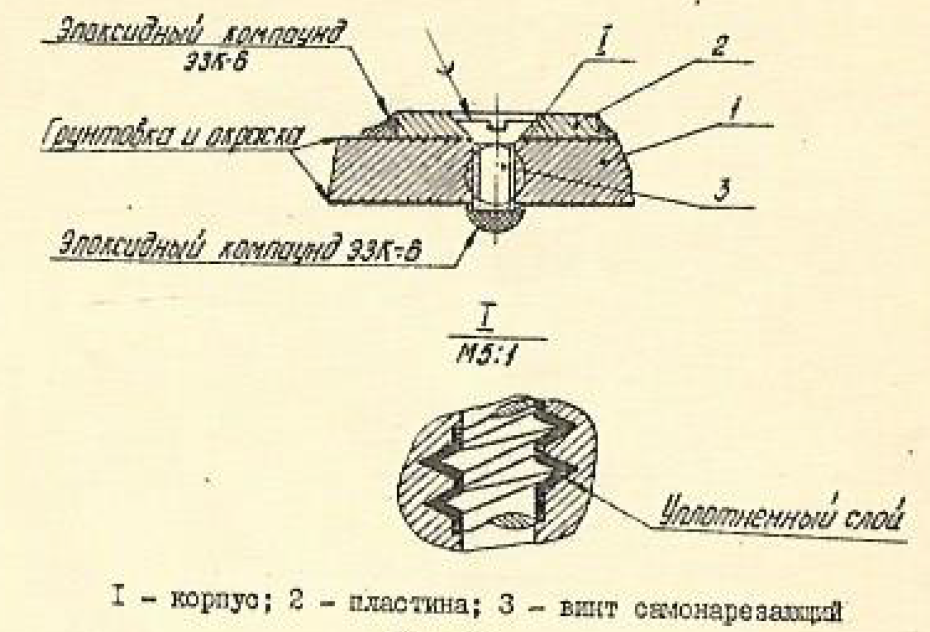
Предварительный контакт винта с латунным изделием осуществляется горячей пайкой. Винт, изготовленный с кадмиевым покрытием, должен быть установлен не позднее чем через 72 часа после нанесения покрытия.
Перед монтажом винта в корпус основного изделия, высверливается направляющее отверстие диаметром на 0,2-0,3 мм больше внутреннего диаметра резьбы. Самонарезающий винт образует с материалом корпуса уплотненный электропроводный слой.
Перед пайкой после установки винта контактный элемент заливается по контуру эпоксидным компаундом. Опайка головки винта производится после отвердения компаунда.
Если Вам требуется помощь в поиске производителя и размещении заказа на изготовление винт самонарезающий ОСТ 4.209.007-82, Вы можете обратиться к нам, заполнив форму ниже.